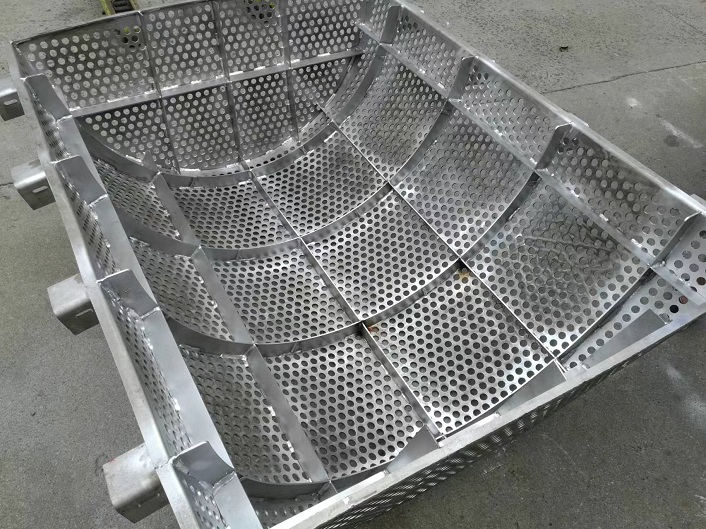
在濕法脫硫、化工漿液輸送、礦山尾礦回水等系統中,循環泵入口濾網常被視為普通附件。實際運行中,濾網一旦堵塞、穿孔或旁流,雜質進入泵體,會造成葉輪磨損、機械密封泄漏、噴淋層噴嘴堵塞,甚至迫使整套系統停機。濾網的價值不在自身,而在于保障循環系統連續運行。
一、常見失效形式
堵塞最為常見。原因包括通流面積不足、開孔偏小、介質固含量高、清洗不及時。堵塞后泵入口真空度升高,流量下降,伴隨汽蝕、振動和噪聲。設計時有效通流面積宜為入口管截面積3至5倍,孔徑20至30毫米,孔間距5至8毫米,板厚4至8毫米,并設置壓差監測。
腐蝕減薄與穿孔多發生在高氯、酸性漿液環境。316L加工性好,適合腐蝕較弱工況;高氯環境應選2205雙相鋼、2507超級雙相鋼或1.4529鎳基合金。焊縫熱影響區常先腐蝕,焊后酸洗鈍化、電解拋光可提升耐蝕性。
焊縫開裂和結構變形與制造安裝有關。焊接不連續、加強筋不足、水錘沖擊、法蘭強行對中都會產生應力。濾網宜采用圓弧受力結構,氬弧焊連續焊接,安裝保證同軸度,避免旁流間隙。
旁流短路易被忽視。濾網與筒體間隙過大、壓緊失效時,雜質繞過網面進入泵體。應采用滿焊或可靠壓緊結構,檢修時檢查密封面。
二、全周期管理
設計階段應調研介質成分、溫度、pH值、固含量和氯離子濃度,確定材質、開孔率、厚度和連接方式。制造階段采用激光切割或數控沖孔,去毛刺,酸洗鈍化,檢驗孔徑與平面度。安裝階段清理焊渣,保證同軸度和密封。運維階段,新系統投運首月每周檢查清洗,穩定后每1至3個月清洗一次;用高壓水槍或軟刷,避免鋼絲刷和強酸。壓差超限、網面破損、開孔變形或焊縫開裂時應更換。備件應成套存放,防止磕碰。
三、技術改進方向
在線反沖洗、壓差變送器、自清潔涂層、模塊化快拆和粉末燒結濾芯正逐步應用。在線監測可實現預測性維護,模塊化設計縮短停機時間。未來濾網將更注重耐蝕性、通流能力和維護便利性的統一。
不銹鋼循環泵濾網雖小,卻是循環系統的第一道防線。從失效模式倒推選材、設計和運維,才能減少非計劃停機,延長泵與管路壽命。